Qualität Kontrolle
CFSQualitätspolitik von „Der Kunde steht an erster Stelle, Null Fehlerverspricht eine Produktionserfolgsquote von
99.8 % und eine Nacharbeitsquote von weniger als 0.2 %.
99.8%
Produktionsdurchlaufquote
<0.2%
Nacharbeitsrate
99%
Kundenzufriedenheit
100%
Rückverfolgbarkeit
Globale Zertifizierungen und Standards
Unser Qualitätskontrollsystem erfüllt internationale Sicherheitsstandards und Zertifizierungen.
ISO 9001
Quality Management
UL-Standards
2034 / 2075 / 217
Europäisches CE
EN 50291 / EN 14604
UKCA-Kennzeichnung
BSI-zertifiziert
Qualitätskontrollsystem
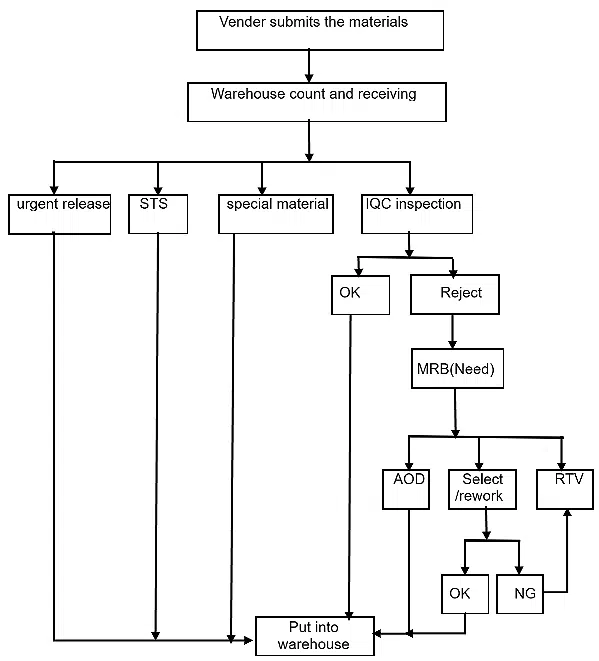
Ein umfassendes System, das von der Wareneingangskontrolle bis zur Warenausgangssicherung reicht.
Eingehende Qualitätskontrolle
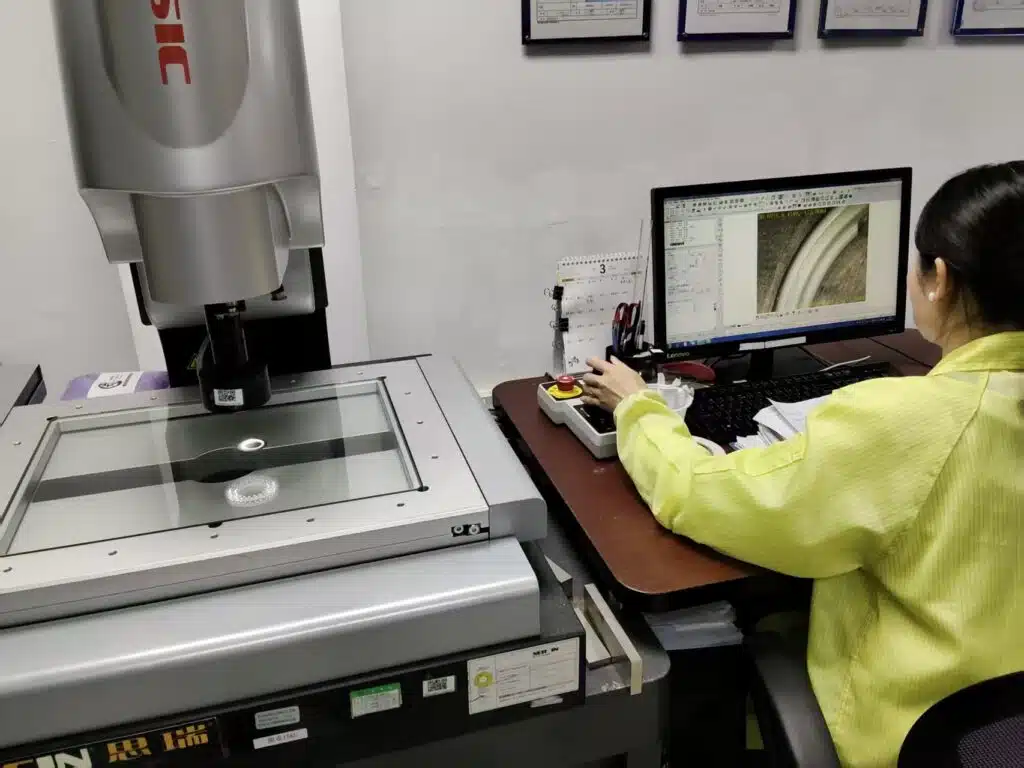
Die Wareneingangskontrolle (IQC) stellt sicher, dass alle Rohstoffe und Schlüsselkomponenten vor Produktionsbeginn den Spezifikationen entsprechen.
In-Prozess-Qualitätskontrolle
IPQC überwacht den gesamten Produktionsprozess, um Konsistenz und Stabilität zu gewährleisten.
Ausgehende Qualitätssicherung
Die OQA führt Endkontrollen durch, um zu verhindern, dass nicht konforme Produkte das Werk verlassen.
Kommende Inspektion
Alle Rohstoffe und Schlüsselkomponenten werden gemäß PPAP, Produktspezifikationen oder Zeichnungen geprüft.
Lieferantenüberprüfung
Die SQA prüft, ob der Lieferant auf der AVL (Liste der zugelassenen Lieferanten) steht.
Inspektion & Probenahme
Die Materialien werden gemäß den AQL-Standards geprüft.
Handhabung von Nichtkonformitäten
8D-Analyse und MRB-Prüfung auf fehlerhafte Materialien
Veröffentlichung & Dokumentation
Genehmigung und Dokumentation durch den Qualitätsmanager
Wichtige Kontrollpunkte
Genehmigung und Dokumentation durch den Qualitätsmanager
Hinweis: Materialien ohne PPAP- oder COC-Zertifikat müssen bis zur vollständigen Vorlage aller Qualitäts- und Konformitätsdokumente auf „Halten“ gesetzt werden.
Prozessinspektionsverfahren
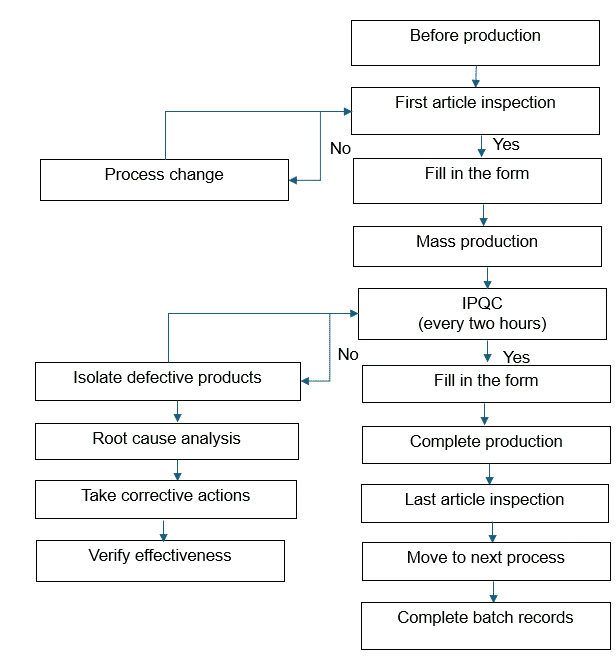
Der IPQC-Workflow gewährleistet Produktkonsistenz durch standardisierte Dokumentation und mehrstufige Inspektion.
Produktionsprozessablauf
Eingehende Qualitätskontrolle
Technische Dokumente, Gerätestatus und Personalschulungen müssen vollständig sein und bestätigt werden. Wichtige Prozesse sind mit Kontrollplänen zu identifizieren.
Erststückprüfung
Der Produktionslinienbediener führt die Erststückprüfung durch, bevor die Massenproduktion beginnt.
In-Process-Steuerung
Die Bediener führen Selbst- und Gegenseitigkeitsprüfungen durch. PQA führt im Anschluss an dieses Verfahren Streifenkontrollen durch.
Anomaliebehandlung und SPC
Jegliche Abweichungen werden umgehend gemeldet. Defekte Produkte werden aussortiert, gekennzeichnet und zur Reparatur weitergeleitet. Es wird eine statistische Qualitätskontrolle durchgeführt.
10% Stichprobenentnahme mit täglicher Überprüfung der Produktionsumgebungsindikatoren (Temperatur, Luftfeuchtigkeit, Druck).
Unverzügliche Anpassung bei Abweichungen, um ein stabiles Produktionsumfeld zu gewährleisten.
Die Qualitätsleistung wurde durch Datenstatistik und die Analyse wichtiger Problemfelder verbessert.
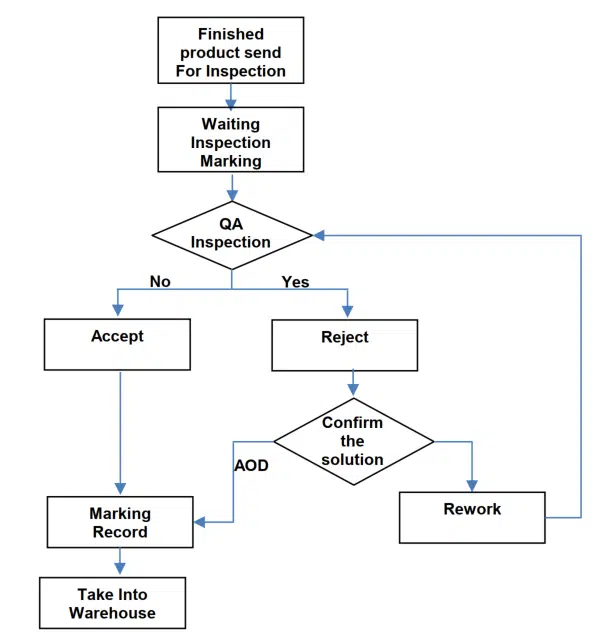
Ausgangskontrolle
Sicherstellen, dass die fertigen Produkte vor der Auslieferung den Kunden- und behördlichen Anforderungen entsprechen.
Stücklistenprüfung
Prüfung anhand der Stückliste und der technischen Änderungen
Anwesenheitscheck
Sichtprüfung auf kosmetische Mängel
Strukturtest
Montage- und Maßgenauigkeit prüfen
Funktionstest
Alle funktionalen Anforderungen prüfen
Verpackungskontrolle
Achten Sie auf eine ordnungsgemäße Verpackung und Kennzeichnung
Dokumentation
Vollständige Rückverfolgbarkeitsaufzeichnungen
AQL-Stichproben
Statistische Stichprobenziehung basierend auf einem akzeptablen Qualitätsniveau
Freigabegenehmigung
Endgültige Qualitätsfreigabe für den Versand
Umgang mit nichtkonformen Chargen
Bei fehlerhaften Chargen führen die zuständigen Abteilungen Fehlerkontrollmaßnahmen, Ursachenanalysen und Korrekturmaßnahmen durch. Dadurch wird sichergestellt, dass unsere Kunden ausschließlich einwandfreie Produkte erhalten.
Zuverlässigkeitsprüfung
Die Zuverlässigkeitsprüfung umfasst mechanische, elektrische und funktionelle Tests in den Phasen EP, PP und MP und gewährleistet so die Stabilität und Konsistenz des Produkts.
in realen Anwendungsszenarien. Dieses Testsystem ist auf eine Zuverlässigkeit von 99 % ausgerichtet und reduziert so effektiv das Risiko von
Chargenfehler und Verbesserung der Marktanpassungsfähigkeit des Produkts sowie des Kundenvertrauens.
Die Liste der Zuverlässigkeitstests für die MP-Stufe lautet wie folgt ⬇️
NO. | Test-Artikel | ANZAHL | Auf das Modell anwenden | Referenzstandard | Risiko vermeiden |
|---|---|---|---|---|---|
1 | LTC-Empfindlichkeitstest | 32 | PE, Foto-Kombinationsgerät | UL217 42/UL268 31 EN14604 5.2/5.4 AS3786 5.3 | Vermeiden Sie Fehlalarme oder verpasste Alarme in der gesamten Charge. |
2 | Hitzesensibilitätstest | 32 | Heizfunktionseinheit | UL521 19 UL539 14 | Vermeiden Sie, dass die gesamte Charge in einer Umgebung mit hohen Temperaturen keinen Alarm auslöst. |
3 | CO-Empfindlichkeitstest | 32 | Einheit mit CO-Funktion | UL2034 41 EN50291 6.3.4 | Vermeiden Sie die gesamte Charge, da bei zu hoher CO-Konzentration kein Alarm oder verzögerte Warnung ausgelöst wird. |
4 | Lichtleistungstest | 32 | Blitzlichteinheit | UL1971 27 | Vermeiden Sie unzureichende visuelle Warnmeldungen in der gesamten Charge. |
5 | Betriebstest der Anstiegsgeschwindigkeit | 32 | Heizfunktionseinheit | UL521 23 | Vermeiden Sie, dass die gesamte Charge die Erkennung des schnellen Temperaturanstiegs verpasst. |
6 | Funktion für Empfindlichkeitstests | 5 | ION, PE, ION/PE-Kombinationseinheit | UL217 42.7 UL2034 43 | Fehlalarm oder fehlender Alarm |
7 | Hörbarkeitstest | 32 | Alle Geräte mit Tonausgabe | UL217 84/UL268 70 UL2034 65/UL539 23 EN14604 5.17 EN50291 6.3.16 AS3786 5.19 | Vermeiden Sie einen Schallpegel von unter 85 dB in 3 Metern Entfernung. |
8 | Alarmstrom (Ia). Standby-Strom (Is) Test | 32 | Alle Einheiten | CFS | Vermeiden Sie, dass die gesamte Batteriecharge an Lebensdauer verliert |
9 | Prüfung auf statische Entladung | 5 | Alle Einheiten | UL217 68/ UL2034 59 UL268 56 EN14604 5.14 AS3786 5 15b | Statische Elektrizität beschädigt die Chips. |
10 | Niederspannungstest (Batterie) | 32 | Alle Geräte mit Batterie | UL217 56.2 /UL268 45.2 UL2034 39.2 EN14604 5.16 EN50291 6.3.17 AS3786 5.17 | Vermeiden Sie, dass die gesamte Charge keinen Alarm bei niedriger Batteriespannung auslöst. |
11 | Test auf abnormale Betriebsabläufe | 32 | Alle Einheiten | CFS | Vermeiden Sie den gesamten Batch-Softwarefehler. |
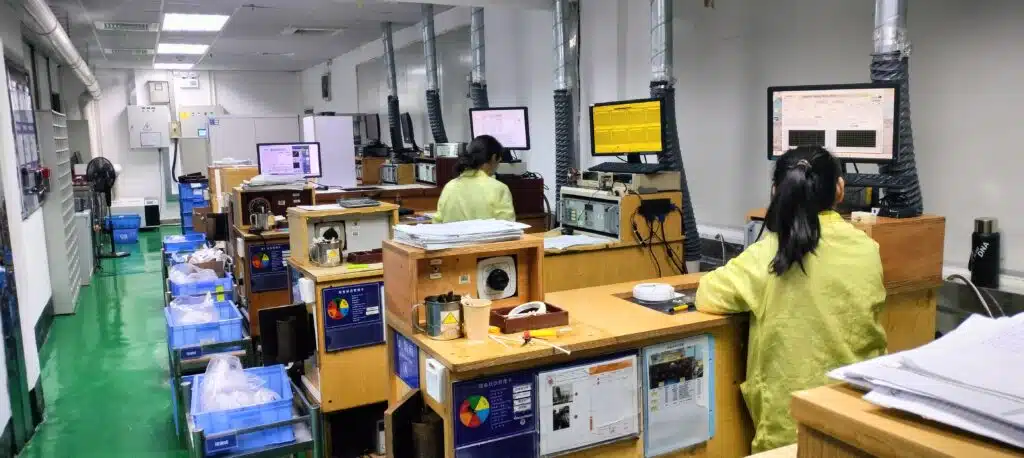 Rauchmelder und CO-Melder OEM CFS Rauchprüfbox
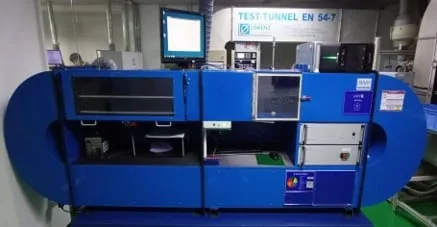 CFS EN54 Tunnelboxen
 CFS CO-Empfindlichkeitsbox
 CFS Elektronischer elektrischer Test - ESD-Tester
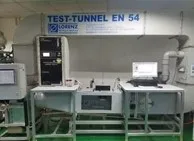 CFS Funktionsprüfung von Rauchmeldern – EN54 Tunnelboxen
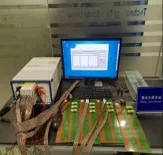 CFS Test der Alarmbatteriekapazität
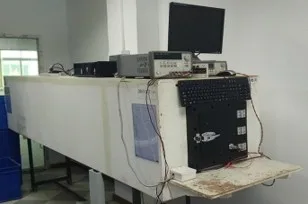 CFS Alarme Hörbarkeitstestbox
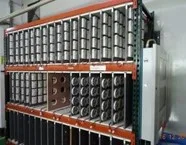 CFS Prüfvorrichtung für die Zuverlässigkeit von Alarmen
 CFS Zuverlässigkeitsprüfvorrichtung für 10 Alarme
Dadurch wird das Risiko von Chargenfehlern effektiv reduziert und die Anpassungsfähigkeit des Produkts an den Markt verbessert.
Alle Tests entsprechen den Normen UL217, EN14604 und UL2034.
Prüfungen in den Phasen EP, PP und MP gewährleisten eine gleichbleibende Qualität während des gesamten Produktlebenszyklus.
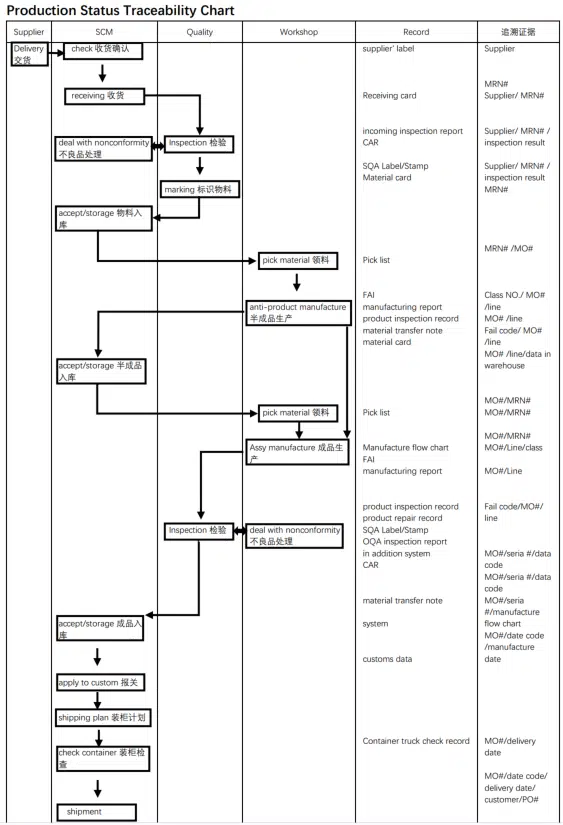
Rückverfolgbarkeit
Klare Kennzeichnung, vollständige Daten und nachvollziehbare Prozesse entlang der gesamten Lieferkette
Drei Kernprinzipien
Eindeutige Identifizierung
Eindeutige Identifizierung durch MRN, MO, P/N, Seriennummer und Chargennummer
Vollständige Daten
Inspektionsberichte, Produktionsaufzeichnungen und Übergabedokumente in jeder Phase
Nachvollziehbare Prozesse
Schnelle Rückverfolgbarkeit von Anomalien bis zum Lieferanten, zur Charge und zur Produktionslinie
Prozessabdeckung
Eingehende Materialien
SQA-Phase mit MRN und Inspektionsberichten
Produktion
Fertigungsverfolgung mit Auftrags- und Chargennummern
Versandstatus
Endprodukte mit vollständigen Rückverfolgbarkeitsaufzeichnungen
Hinweis: Alle versendeten Produkte, Fertigwaren und Halbfertigwaren können anhand des Produktnamens, der Teilenummer (P/N), des Lieferscheins (D/C), der Bestellnummer (PO), der Auftragsnummer (MO) und der Losnummer zurückverfolgt werden.
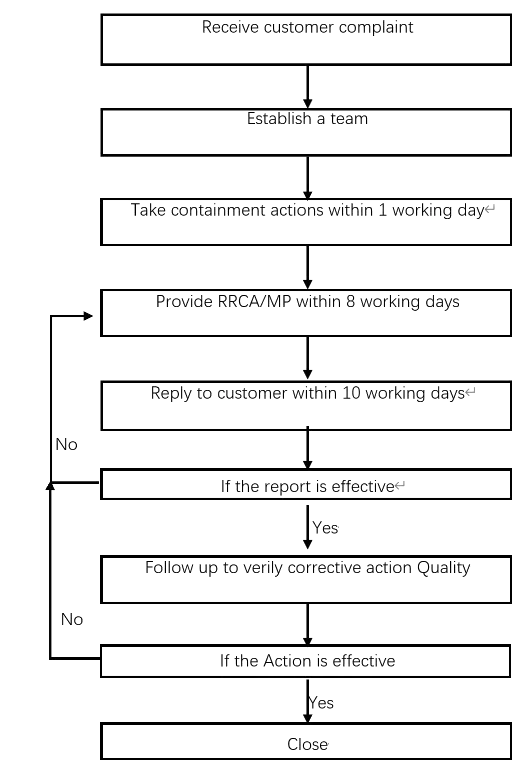
Verfahren für Kundenbeschwerden
Umfassende Bearbeitung von Kundenproblemen im Bereich Qualität mit schneller Reaktionszeit und 8D-Berichterstattung
Unmittelbar
Sammeln von Informationen
Erfassen Sie Modell, Charge, Menge und Fehlerphänomene.
Innerhalb 1 Arbeitstag
Vorübergehende Maßnahmen
Maßnahmen zur Verhinderung einer Eskalation des Problems umsetzen
Laufend
Ursachenanalyse
Führen Sie eine RRCA durch, um die zugrunde liegenden Ursachen zu ermitteln.
Innerhalb 10 Werktagen
8D-Berichtseinreichung
Vollständiger 8D-Bericht mit Korrekturmaßnahmen
Die Kundenzufriedenheit erreichte im vergangenen Jahr 99 % , größere Beschwerden gab es keine.
Gilt für die Bearbeitung von Kundenqualitätsproblemen, Rückrufe, Feldrückrufanalyse und die Erfassung von COPQS-Daten.
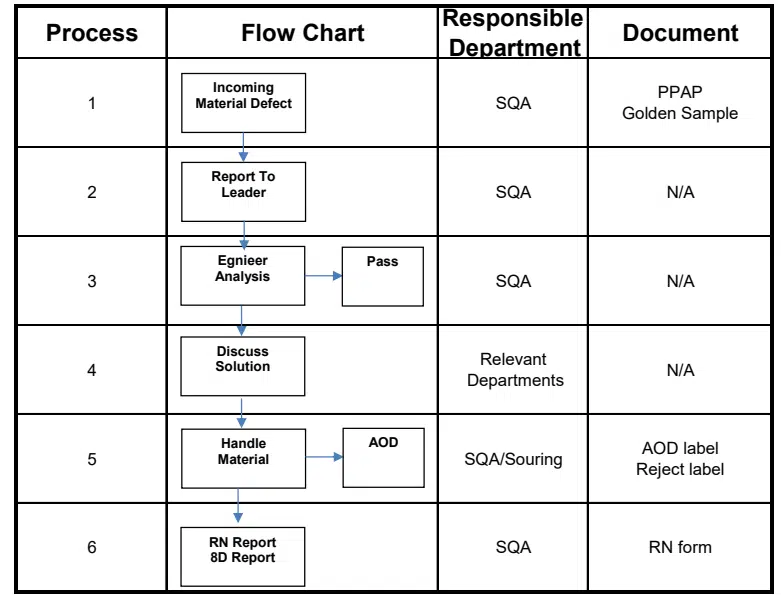
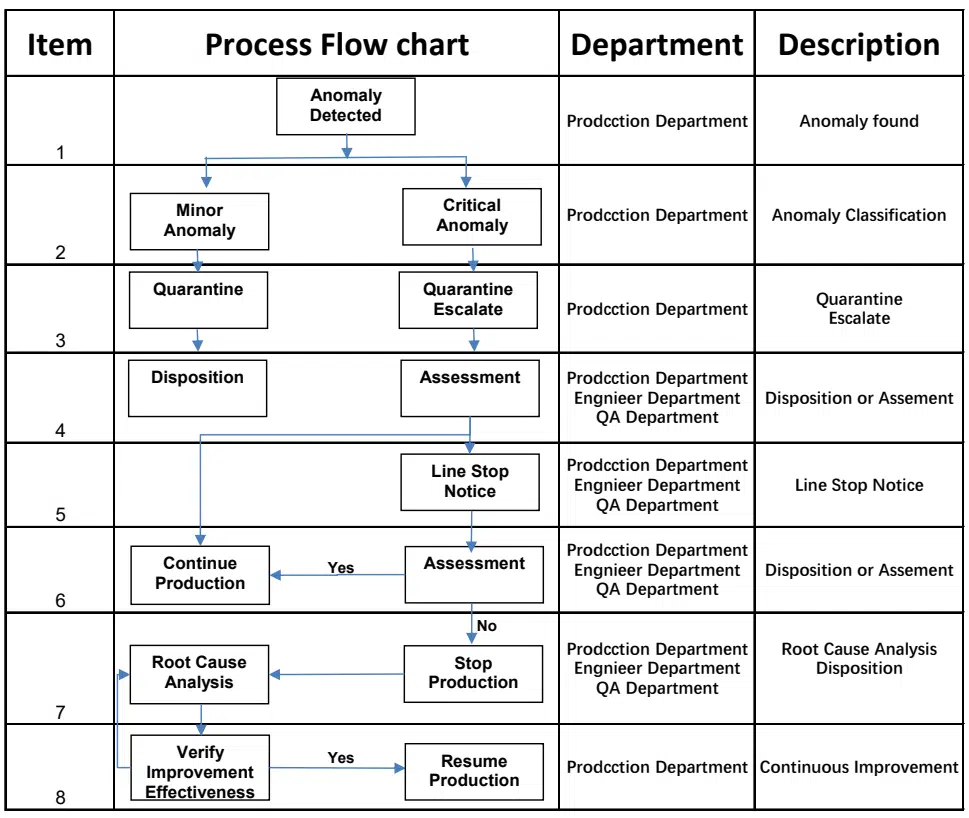
Kontrolle fehlerhafter Produkte
Ordnungsgemäße Identifizierung, Isolierung und Entsorgung von nichtkonformen Produkten
Eingangsabweichung
Produktionsabweichung
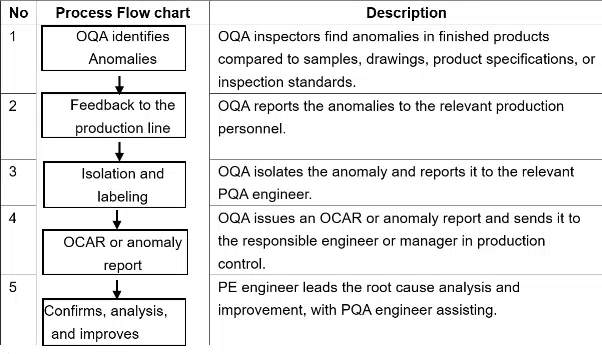
Ausgehende Nonkonformität
Schnelle Implementierung
Alle fehlerhaften Produkte aus der Produktionslinie werden erfasst, und die Abteilungen für Qualität und Produktion analysieren die Ursachen, erstellen monatliche Berichte und leiten Korrekturmaßnahmen ein, um die Fehlerquote kontinuierlich zu senken.
PDCA-Zyklus
Ursachenanalyse
Monatliche Reportagen
Geschlossener Kreislauf
Engagiert für Keine Schäden
Unser Qualitätskontrollsystem zielt darauf ab, zu verhindern, dass fehlerhafte Produkte auf den Markt gelangen, und die Produktstabilität zu verbessern.
und die Produktzuverlässigkeit im Langzeitbetrieb gewährleisten.